En underhållsövervakare vid en stämplingsanläggning för bilar bytte ut en fettsmord bronsbussning på en presslänk var sjätte vecka. Bussningen var inte defekt; smörjintervallet kunde aldrig uppfyllas på ett tillförlitligt sätt på den där trånga, smutsiga platsen. Bytet till en självsmörjande bussning med stålstöd med samma hålstorlek och belastningsgrad eliminerade det återkommande felet. Ett bra val av lagerbussningar gör exakt detta: det matchar komponenten till den verkliga driftsmiljön.
Uttaget: en lagerbussning är ett utbytbart cylindriskt glidlager som stöder en roterande eller glidande axel inuti ett hus. De flesta förtida fel är inte materiella defekter; de är oöverensstämmelse mellan bussningens smörjstrategi och belastningen, hastigheten eller föroreningen som finns i applikationen.
Vad är en lagerbussning?
En lagerbussning, även kallad hylslager eller glidlager, är en enkomponentscylinder som pressas eller glidmonteras i ett hål. Axeln roterar eller glider inuti bussningshålet medan bussningen har tre ansvarsområden: att minska friktionen, absorbera stötar och skydda det relativt dyra huset från slitage. När bussningen så småningom slits byter man ut bussningen, inte huset eller axeln.
Är en bussning detsamma som ett lager? I allmän mening, ja. En bussning är ett lager eftersom det styr och stödjer ett rörligt maskinelement samtidigt som det begränsar friktionen. Den praktiska skillnaden är typen av kontakt. Rulllager separerar axeln från huset med kulor eller rullar. En bussning använder en kontinuerlig glidyta. Den enda skillnaden driver varje efterföljande tekniskt beslut.
| Omtanke | Lagerbussning (slät) | Rulllager |
|---|---|---|
| Kontakttyp | Kontinuerlig glidyta | Bollar eller rullar |
| Brytande vridmoment | Högre om inte självsmörjande | Mycket låg |
| Stötdämpning | Utmärkt | Måttlig |
| Lastkapacitet | Bra vid låg till måttlig hastighet | Bättre i hög hastighet |
| Smörjning | Fettpackad, oljeimpregnerad eller underhållsfri | Ren olja krävs |
| Kostnad och passform | Låg; enkel presspassning | Högre; precisionspassning krävs |
För oscillerande rörelser, intermittent rotation eller låga till måttliga axelhastigheter är en bussning vanligtvis den billigare, lättare och mer kompakta lösningen. Den tolererar också snedställning och kantbelastning bättre än rullande element. Över ungefär 50 000 DN (håldiameter i millimeter multiplicerat med axelhastighet i rpm) tenderar rullager att bli det praktiska valet.
Material- och konstruktionsfamiljer
Materialet och konstruktionen av en bussning bestämmer dess tillåtna belastning, hastighetsgräns, temperaturområde och smörjbehov. Fem familjer täcker de flesta industri- och fordonsuppdrag.
Självsmörjande bussningar med stålstöd
En stålbaksida bär den strukturella belastningen, ett sintrad bronsmellanskikt behåller en PTFE och oorganiskt fyllmedel, och fodret överför en torr film till axeln. Dessa bussningar körs utan extern olja eller fett och håller en friktionskoefficient på ungefär 0,05 till 0,10. De är standard för fordonsstötdämpare, fjädringstappar och pumplänkar där underhållet är dåligt tillgängligt.
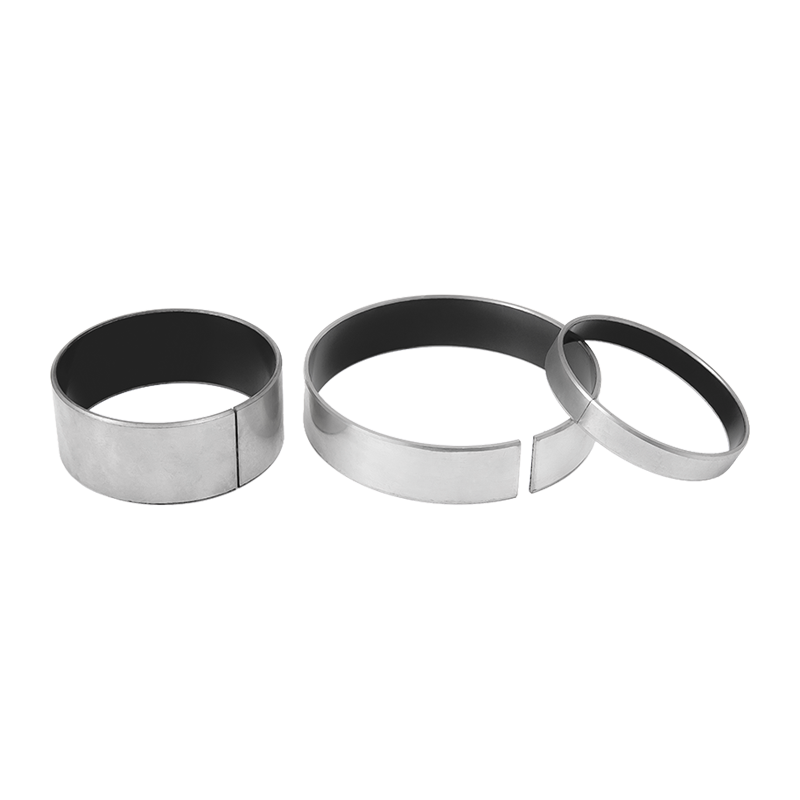 Stålbaserat självsmörjande lager med PTFE-foder Denna torrlöpande bussning kombinerar ett stålunderlag med sintrad brons och en PTFE-blandning, vilket erbjuder underhållsfri drift för pivoter och länkar där regelbunden smörjning är opraktisk. Visa produkt →
Monometalliska bussningar i brons
Plåtbrons- och mässingsbussningar med oljespår förblir den klassiska lösningen för oscillerande, tungt belastade axlar där ett underhållsschema redan finns. De tål smuts och stötar bra men kräver eftersmörjning med jämna mellanrum. När smörjintervallet missas kommer felet snabbt.
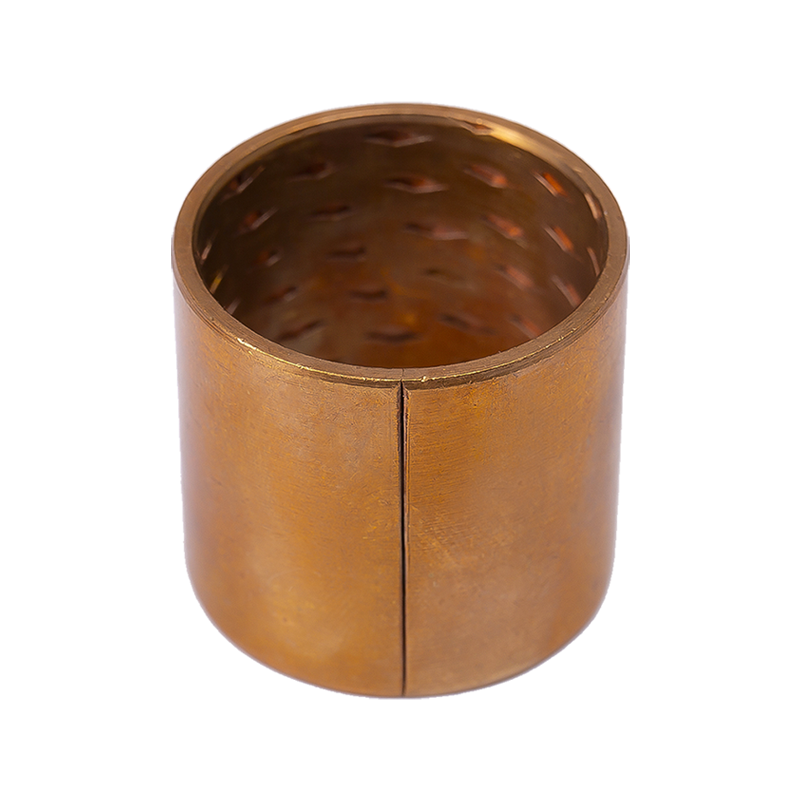 Tenn Brons Oil Groove Monometallic bussning En tunnväggig tennbronsbussning med oljespår som lagrar fett under längre intervall, lämpad för medelhöga till höga belastningar och oscillerande axlar i krävande industrimiljöer. Visa produkt →
Grafitpluggade kopparbussningar
Fasta grafitpluggar pressas in i en kopparlegeringsmatris. När axeln roterar bildar grafiten en torr film på den passande ytan, vilket skapar en lågfriktionsgränsyta utan flytande smörjmedel. Det gör grafit-kopparbussningar värdefulla i högtemperaturugnar, dammiga cementfabriker och livsmedelslinjer där oljeförorening är oacceptabel.
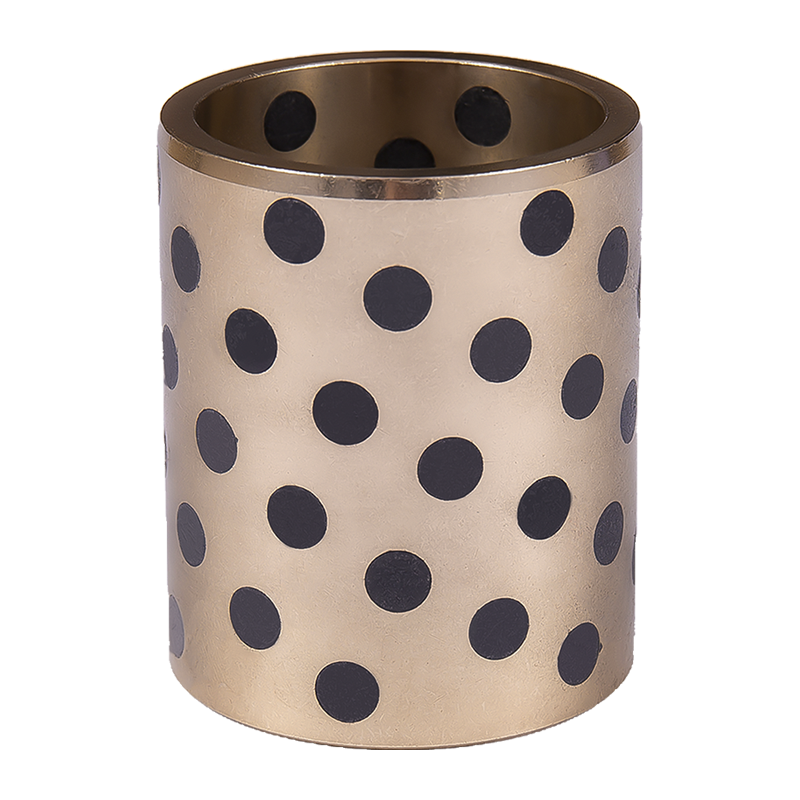 Slitstark grafitkopparbussning Denna bronsbussning med solida grafitpluggar ger torrsmörjning för hög belastning, intermittent eller oscillerande rörelse, idealisk för applikationer som är känsliga för höga temperaturer, damm eller föroreningar. Visa produkt →
Gränssmorda och tekniska plastbussningar
Gränssmorda bussningar använder ett poröst sintrat bronsskikt impregnerat med POM-polymer som fungerar som en inbyggd fettreserv för intermittent rörelse vid måttliga belastningar. Tekniska plastbussningar passar lätta belastningar, våta miljöer och apparater där tyst gång och korrosionsbeständighet betyder mer än lastkapacitet. För en närmare titt på hur de två smörjstrategierna beter sig i praktiken, se vår jämförelse av självsmörjande kontra gränssmorda lager .
Urvalskriterier som betyder mest
Det enskilt mest användbara screeningtalet för en lagerbussning är PV-värdet: tryck i megapascal multiplicerat med ythastighet i meter per sekund. PV korrelerar med värmen som genereras vid kontaktgränssnittet. Varje ansedd tillverkare publicerar en begränsande PV-kurva; om arbetscykeln håller sig under ungefär 70 procent av den gränsen kommer bussningen vanligtvis att fungera. Om PV-gränsen överskrids under långvariga perioder, försämras fodret även när enbart den statiska belastningen ser acceptabel ut.
Friktionskoefficienter för vanliga bussningsfamiljer ger en snabb jämförelse av körbeteende:
Stålbaserad självsmörjande
(0,05-0,10)
Gränssmord POM
(0,08-0,12)
Grafit koppar
(0,10-0,18)
Brons med oljefilm
(0,08-0,15)
Teknisk plast torr
(0,12-0,20)
Stångens höjd är proportionell mot typisk friktionskoefficient; lägre betyder mindre friktion och mindre värme.
Fyra driftsförhållanden förtjänar uppmärksamhet utöver PV: axelns hårdhet och finish, temperatur, rörelsetyp och monteringssätt. En härdad axel på minst 45 HRC med en finish nära Ra 0,4 till 0,8 mikrometer kan minska bussningsslitaget med en faktor två eller tre. PTFE-baserade självsmörjande liners fungerar vanligtvis från -40°C till 280°C, medan POM-fyllda och plastkvaliteter har lägre gränser. Enkelriktad rotation, oscillation och linjär glidning skapar olika slitmönster. Raka hylsor passar radiell belastning, flänsförsedda bussningar har lätt axiell placering, och tryckbrickor hanterar axiell tryck.
För en steg-för-steg procedur som täcker last, hastighet och material, vår Val av DX bussning guide ger praktiska utgångsvärden och beräkningsmetoder.
Där lagerbussningar används mest
Självsmörjande och gränssmorda bussningar förekommer i mer vardagliga produkter än de flesta ingenjörer inser. Fältanvändning över branschsegment ser vanligtvis ut så här:
- Fordon: fjädring, styrning, stötdämpare (35%)
- Industriella maskiner: transportörer, pumpar, förpackningslinjer (30 %)
- Konstruktion och jordbruk: svängleder, styrlänkar (15 %)
- Vitvaror: tvättmaskiner, blandare (10%)
- Övrigt: möbler, medicinsk utrustning, fritid (10 %)
Mönstret är konsekvent: en bussning väljs där underhållsåtkomsten är begränsad, föroreningar förekommer eller en lågkostnadspresspassningskomponent kan ersätta en mer komplex rullelementenhet.
Urvalsarbetsflöde och avkastning på investeringen
En disciplinerad urvalsprocess tar mindre än en timme och förhindrar år av undvikbara stillestånd. Denna sekvens fungerar både för nya konstruktioner och för upprepade felersättningar.
1. Definiera arbetscykeln
Registrera radiell belastning, axelhastighet eller oscillationsvinkel, temperatur och föroreningsnivå.
2. Beräkna PV
Multiplicera specifikt tryck med ythastighet och jämför med materialgränsen.
3. Välj konstruktion
Välj en rak hylsa, flänsförsedd bussning eller tryckbricka enligt belastningsriktningen.
4. Ange axeln
Definiera minsta hårdhet, ytfinish och rekommenderat spel.
5. Validera med en pilotkörning
Mät initialt hål, temperaturökning och brus; kontrollera hålslitaget igen efter det första serviceintervallet.
Avkastningen är mätbar. En förpackningsanläggning med sextio smörjpunkter kan lägga femton minuter per punkt och vecka på eftersmörjning, eller ungefär 780 timmars arbete per år över ett skift. Att ersätta dessa spetsar med underhållsfria bussningar eliminerar det arbetet, förbättrar säkerheten genom att ta bort obekväma åtkomstuppgifter och tar bort den vanligaste orsaken till fel: det missade fettintervallet.
Överväganden om underhåll och efterlevnad
Även en underhållsfri genomföring bör inspekteras. Under planerad stilleståndstid, mät innerdiametern i mitten av den belastade zonen och jämför den med det ursprungliga hålet. När hålet växer utöver leverantörens rekommenderade gräns, typiskt tre till fem procent av väggtjockleken för stålstödda självsmörjande typer, byt ut bussningen. Inspektera även skaftet för skåror och missfärgning; en blånad axel indikerar ihållande överhettning vid gränssnittet.
På inköpssidan, begär materialcertifikat, batchdimensionella inspektionsrapporter och deklarationer av begränsade ämnen som RoHS och REACH för europeiska transporter. En tillverkare som följer ISO 9001 tillhandahåller vanligtvis dessa dokument utan dröjsmål. Dessa uppgifter är det praktiska beviset på att bussningen du anger idag kommer att matcha den bussning du får om sex månader.